ਲੈਮੀਨੇਟ ਮੋਲਡਿੰਗ ਪ੍ਰਕਿਰਿਆ
2021-06-23
ਲੈਮੀਨੇਸ਼ਨ ਪ੍ਰਕਿਰਿਆ ਲੈਮੀਨੇਸ਼ਨ ਮੋਲਡਿੰਗ ਵਿੱਚ ਇੱਕ ਮਹੱਤਵਪੂਰਨ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਲੈਮੀਨੇਸ਼ਨ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਲੋੜੀਂਦੀ ਮੋਟਾਈ ਦੇ ਨਾਲ ਇੱਕ ਸਲੈਬ ਬਣਾਉਣ ਲਈ ਪ੍ਰੈਗਨੇਟਿਡ ਟੇਪ ਨੂੰ ਦਬਾਓ, ਇਸਨੂੰ ਦੋ ਪਾਲਿਸ਼ਡ ਮੈਟਲ ਟੈਂਪਲੇਟਾਂ ਵਿੱਚ ਰੱਖੋ, ਇਸਨੂੰ ਇੱਕ ਗਰਮ ਪ੍ਰੈਸ ਤੇ ਰੱਖੋ, ਦੋ ਟੈਂਪਲੇਟਾਂ ਦੇ ਵਿਚਕਾਰ ਗਰਮ ਕਰੋ ਅਤੇ ਦਬਾਓ, ਅਤੇ ਫਿਰ ਇਸਨੂੰ ਠੀਕ ਕਰਨ ਲਈ ਗਰਮ ਕਰੋ ਅਤੇ ਦਬਾਓ। ਠੰਢਾ ਕਰੋ ਅਤੇ ਡਿਮੋਲਡ ਕਰੋ.
1. ਲੈਮੀਨੇਟਿੰਗ ਉਪਕਰਣ
ਮੁੱਖ ਉਪਕਰਣ ਇੱਕ ਗਰਮੀ ਪ੍ਰੈਸ ਯੂਨਿਟ ਹੈ. ਸਹਾਇਕ ਉਪਕਰਣਾਂ ਵਿੱਚ ਲੋਡਿੰਗ ਅਤੇ ਅਨਲੋਡਿੰਗ ਮਸ਼ੀਨਾਂ, ਟੈਂਪਲੇਟ ਟਰਨਿੰਗ ਮਸ਼ੀਨਾਂ, ਟੈਂਪਲੇਟ ਕਲੀਨਿੰਗ ਮਸ਼ੀਨਾਂ, ਅਤੇ ਪੈਟਰਨ ਕਲੀਨਿੰਗ ਮਸ਼ੀਨਾਂ (ਸਟੈਕਿੰਗ ਮਸ਼ੀਨਾਂ) ਸ਼ਾਮਲ ਹਨ। ਉਤਪਾਦਨ ਮਿਸ਼ਰਣ ਤੋਂ, ਇਸਨੂੰ ਗਰਮ ਦਬਾਉਣ ਅਤੇ ਕੂਲਿੰਗ ਲਈ ਇੱਕ ਸਿੰਗਲ ਮਸ਼ੀਨ ਅਤੇ ਦੋ ਗਰਮ ਦਬਾਉਣ ਅਤੇ ਕੂਲਿੰਗ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਵੰਡਿਆ ਗਿਆ ਹੈ.
ਵਰਤਮਾਨ ਵਿੱਚ, ਚੀਨ ਅਤੇ ਵਿਦੇਸ਼ਾਂ ਵਿੱਚ ਦੋ ਕਿਸਮਾਂ ਦੀਆਂ ਗਰਮ ਪ੍ਰੈੱਸਾਂ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ: ਓਪਨ-ਟਾਈਪ ਹੌਟ ਪ੍ਰੈਸ ਅਤੇ ਬੰਦ ਵੈਕਿਊਮ ਗਰਮ ਪ੍ਰੈਸ। ਓਪਨ ਹੀਟ ਪ੍ਰੈੱਸ ਦੀ ਤੁਲਨਾ ਵਿੱਚ, ਵੈਕਿਊਮ ਹੀਟ ਪ੍ਰੈਸ ਦੇ ਦੋ ਸ਼ਾਨਦਾਰ ਫਾਇਦੇ ਹਨ: 1. ਮੋਲਡਿੰਗ ਦਾ ਯੂਨਿਟ ਪ੍ਰੈਸ਼ਰ 1/2-1/3 ਤੱਕ ਘੱਟ ਹੁੰਦਾ ਹੈ, ਯਾਨੀ ਗੂੰਦ ਦਾ ਪ੍ਰਵਾਹ ਘੱਟ ਜਾਂਦਾ ਹੈ, ਵਾਰਪ ਦੀ ਗਤੀ ਅਤੇ ਕੱਪੜੇ ਦਾ ਵੇਫਟ ਛੋਟਾ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਲੈਮੀਨੇਟ ਦਾ ਅੰਦਰੂਨੀ ਦਬਾਅ ਘੱਟ ਜਾਂਦਾ ਹੈ। ਤਣਾਅ, ਅਤੇ ਅੰਤ ਵਿੱਚ ਵਾਰਪੇਜ ਦੀ ਡਿਗਰੀ ਨੂੰ ਘਟਾਉਣ ਦੇ ਉਦੇਸ਼ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨਾ; 2. ਇਹ ਬੋਰਡ ਅਤੇ ਕੋਨਿਆਂ ਵਿੱਚ ਬੁਲਬਲੇ ਤੋਂ ਬਚ ਸਕਦਾ ਹੈ, ਅਤੇ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਉੱਚੀ ਹੈ; ਕੰਪੋਜ਼ਿਟ ਮਟੀਰੀਅਲ ਮੋਲਡਿੰਗ ਵਿੱਚ ਵੈਕਿਊਮ ਹੌਟ ਪ੍ਰੈੱਸਿੰਗ ਦੀ ਵਰਤੋਂ ਜ਼ਿਆਦਾ ਤੋਂ ਜ਼ਿਆਦਾ ਵਿਆਪਕ ਹੈ।
ਹੌਟ ਪ੍ਰੈਸ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਅਤੇ ਨਿਯੰਤਰਣ ਪੱਧਰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ, ਅਤੇ ਉਸੇ ਸਮੇਂ ਮੋਲਡਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਸਿੱਧਾ ਸਬੰਧ ਰੱਖਦੇ ਹਨ. ਗਰਮ ਪ੍ਰੈਸ ਮੁੱਖ ਤੌਰ 'ਤੇ ਤਾਪਮਾਨ ਖੇਤਰ ਅਤੇ ਹੀਟਿੰਗ ਪਲੇਟ ਦੇ ਦਬਾਅ ਨੂੰ ਕੰਟਰੋਲ ਕਰਦਾ ਹੈ.
1. ਹੀਟਿੰਗ ਪਲੇਟ
ਹੀਟਿੰਗ ਪਲੇਟ ਦੀ ਬਣਤਰ ਅਤੇ ਹੀਟਿੰਗ ਮਾਧਿਅਮ ਦੀ ਵਰਤੋਂ ਹੀਟਿੰਗ ਪਲੇਟ ਦੇ ਤਾਪਮਾਨ ਖੇਤਰ ਦੀ ਇਕਸਾਰਤਾ, ਪਲੇਟ ਦੀ ਸਤਹ ਦੇ ਤਾਪਮਾਨ ਦੀ ਇਕਸਾਰਤਾ, ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਦੇ ਪਿਘਲਣ ਦੀ ਇਕਸਾਰਤਾ, ਅਤੇ ਇਸ ਤੋਂ ਬਾਅਦ ਪੈਦਾ ਹੋਈ ਗੈਸ ਦੇ ਡਿਸਚਾਰਜ ਨੂੰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਪ੍ਰਭਾਵਿਤ ਕਰਦੀ ਹੈ। ਜੈਲੇਸ਼ਨ ਅਤੇ ਟੇਪ ਦੀਆਂ ਪਰਤਾਂ ਵਿਚਕਾਰ ਹਵਾ। ਇਸ ਲਈ, ਹੀਟਿੰਗ ਪਲੇਟ ਦੀ ਗਰਮ ਕਰਨ ਦੀ ਗਤੀ ਤੇਜ਼ ਅਤੇ ਇਕਸਾਰ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ, ਅਤੇ ਪਲੇਟ ਦੀ ਸਤਹ ਦਾ ਤਾਪਮਾਨ ਅੰਤਰ 3 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੋਂ ਘੱਟ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
ਹੀਟਿੰਗ ਪਲੇਟ ਚੈਨਲਾਂ ਦੀਆਂ ਦੋ ਕਿਸਮਾਂ ਹਨ: ਸਿੰਗਲ-ਇਨ ਅਤੇ ਸਿੰਗਲ-ਆਊਟ ਅਤੇ ਡਬਲ-ਇਨ ਅਤੇ ਡਬਲ-ਆਊਟ। ਬਾਅਦ ਵਾਲਾ ਨਿਰਮਾਣ ਕਰਨਾ ਗੁੰਝਲਦਾਰ ਹੈ, ਪਾਈਪਿੰਗ ਵੀ ਗੁੰਝਲਦਾਰ ਹੈ, ਅਤੇ ਲਾਗਤ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹੈ, ਇਸਲਈ ਇਹ ਘੱਟ ਹੀ ਵਰਤੀ ਜਾਂਦੀ ਹੈ। ਸਾਬਕਾ ਭਾਫ਼ ਹੀਟਿੰਗ ਨੂੰ ਅਪਣਾਉਂਦੀ ਹੈ, ਅਤੇ ਪਲੇਟ ਦੀ ਸਤਹ ਦੇ ਤਾਪਮਾਨ ਦਾ ਅੰਤਰ ਮੁਕਾਬਲਤਨ ਵੱਡਾ ਹੁੰਦਾ ਹੈ (ਲਗਭਗ 5 ਡਿਗਰੀ ਸੈਲਸੀਅਸ); ਜਦੋਂ ਗਰਮ ਪਾਣੀ ਜਾਂ ਹੀਟ ਟ੍ਰਾਂਸਫਰ ਤੇਲ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਪਲੇਟ ਦੀ ਸਤਹ ਦੇ ਤਾਪਮਾਨ ਦਾ ਅੰਤਰ 3 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੋਂ ਘੱਟ ਹੁੰਦਾ ਹੈ; ਹੀਟ ਟ੍ਰਾਂਸਫਰ ਤੇਲ ਦੀ ਵਰਤੋਂ ਕਰਨ ਦਾ ਪ੍ਰਭਾਵ ਬਿਹਤਰ ਹੁੰਦਾ ਹੈ ਕਿਉਂਕਿ ਹੀਟ ਟ੍ਰਾਂਸਫਰ ਤੇਲ ਦਾ ਦਬਾਅ ਘੱਟ ਹੁੰਦਾ ਹੈ (0.5MPa ਤੋਂ ਘੱਟ), ਉੱਚ ਤਾਪਮਾਨ (ਲਗਭਗ 300 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੱਕ)।
ਸਮੁੱਚੀ ਮਸ਼ੀਨ ਦੇ ਤਾਪਮਾਨ ਨਿਯੰਤਰਣ ਲਈ, ਗਰਮ ਪ੍ਰੈਸ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ 12-20 ਓਪਨਿੰਗ ਹੁੰਦੇ ਹਨ, ਤਾਂ ਜੋ ਹੀਟਿੰਗ ਪਲੇਟ ਹੇਠਾਂ ਤੋਂ ਉੱਪਰ ਤੱਕ ਤਾਪਮਾਨ ਦਾ ਢਾਂਚਾ ਪੇਸ਼ ਕਰੇ। ਭਾਫ਼ ਹੀਟਿੰਗ ਵਧੇਰੇ ਸਿੰਗਲ-ਪੁਆਇੰਟ ਕੁੱਲ ਕੰਟਰੋਲ ਹੈ, ਅਤੇ ਗਰੇਡੀਐਂਟ ਲਗਭਗ 5°C ਹੈ। ਗਰਮ ਪਾਣੀ ਜਾਂ ਤਾਪ ਟ੍ਰਾਂਸਫਰ ਤੇਲ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਜ਼ੋਨਾਂ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ (ਆਮ ਤੌਰ 'ਤੇ 2-3 ਜ਼ੋਨਾਂ ਵਿੱਚ ਵੰਡਿਆ ਜਾਂਦਾ ਹੈ), ਅਤੇ ਤਾਪਮਾਨ ਗਰੇਡੀਐਂਟ ਸਿਰਫ 3 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੋਂ ਘੱਟ ਦੀ ਗਲਤੀ ਨਾਲ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਉਸੇ ਦਬਾਅ ਲਈ ਅਨੁਕੂਲ ਹੈ, ਉਪਰਲੇ, ਮੱਧ ਅਤੇ ਹੇਠਲੇ ਠੋਸਕਰਨ ਦੀ ਗਤੀ ਇੱਕੋ ਜਿਹੀ ਹੈ, ਜੋ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕਰਨ ਲਈ ਲਾਭਦਾਇਕ ਹੈ।
2. ਦਬਾਅ
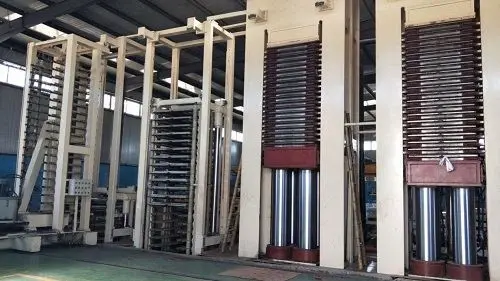
ਵਰਤਮਾਨ ਵਿੱਚ, ਜ਼ਿਆਦਾਤਰ ਗਰਮ ਪ੍ਰੈੱਸਿੰਗ ਹਾਈਡ੍ਰੌਲਿਕ ਪ੍ਰੈਸਾਂ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ, ਜੋ ਉਤਪਾਦ ਮੋਲਡਿੰਗ ਲਈ ਲੋੜੀਂਦੇ ਯੂਨਿਟ ਦੇ ਦਬਾਅ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦੇ ਹਨ, 12.5MPa ਤੱਕ, ਅਤੇ ਦਬਾਅ ±500KPa ਤੋਂ ਘੱਟ ਸਥਿਰ ਹੈ, ਜੋ ਪ੍ਰਕਿਰਿਆ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਦੇ ਅਨੁਸਾਰ ਸੈੱਟ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਮਲਟੀ-ਲੇਅਰ ਪ੍ਰੈਸ ਦਾ ਟਨੇਜ ਆਮ ਤੌਰ 'ਤੇ ਵੱਡਾ ਹੁੰਦਾ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ 2000-3000t. ਚਿੱਤਰ 5-6 2,800-ਟਨ ਮਲਟੀਲੇਅਰ ਪ੍ਰੈਸ ਦੀ ਭੌਤਿਕ ਤਸਵੀਰ ਦਿਖਾਉਂਦਾ ਹੈ।
|
|
2. ਲੈਮੀਨੇਟਿੰਗ ਪ੍ਰਕਿਰਿਆ
1. ਟੇਪ ਕੱਟਣਾ ਅਤੇ ਸਟੈਕਿੰਗ
ਟੇਪ ਕੱਟਣਾ ਟੇਪ ਨੂੰ ਇੱਕ ਨਿਸ਼ਚਿਤ ਆਕਾਰ (ਪ੍ਰੈਸ ਆਕਾਰ) ਵਿੱਚ ਕੱਟਣਾ ਹੈ। ਕੱਟਣ ਵਾਲੇ ਉਪਕਰਣ ਇੱਕ ਨਿਰੰਤਰ ਸਥਿਰ-ਲੰਬਾਈ ਸਲਾਈਸਰ ਜਾਂ ਮੈਨੂਅਲ ਕਟਿੰਗ ਹੋ ਸਕਦੇ ਹਨ। ਟੇਪ ਨੂੰ ਕੱਟਣ ਲਈ ਸਹੀ ਆਕਾਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਨਾ ਬਹੁਤ ਲੰਬਾ ਜਾਂ ਬਹੁਤ ਛੋਟਾ। ਕੱਟੇ ਹੋਏ ਟੇਪ ਨੂੰ ਸਾਫ਼-ਸੁਥਰਾ ਢੰਗ ਨਾਲ ਸਟੈਕ ਕਰੋ, ਵੱਖ-ਵੱਖ ਗੂੰਦ ਸਮੱਗਰੀ ਅਤੇ ਤਰਲਤਾ ਨਾਲ ਟੇਪਾਂ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਸਟੈਕ ਕਰੋ, ਉਹਨਾਂ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੋ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਵਰਤੋਂ ਲਈ ਸਟੋਰ ਕਰੋ। ਟੇਪ ਦੀ ਅਸਥਿਰ ਸਮੱਗਰੀ ਦੇ ਵਾਧੇ ਅਤੇ ਘੁਲਣਸ਼ੀਲ ਰਾਲ ਦੀ ਸਮੱਗਰੀ ਨੂੰ ਜਿੰਨਾ ਸੰਭਵ ਹੋ ਸਕੇ ਘਟਣ ਤੋਂ ਬਚਣ ਲਈ, ਟੇਪ ਨੂੰ ਸੁੱਕੇ ਕਮਰੇ ਵਿੱਚ ਸਟੋਰ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਵੱਖ-ਵੱਖ ਉਦੇਸ਼ਾਂ ਲਈ ਕੱਪੜੇ ਨੂੰ ਡੁਬੋਣ ਦੇ ਕੱਟਣ ਦੇ ਤਰੀਕੇ ਵੀ ਵੱਖਰੇ ਹਨ: ਲੈਮੀਨੇਸ਼ਨ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਟੇਪ ਉਤਪਾਦਨ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ਅਨੁਸਾਰ ਕੱਟੀ ਜਾਂਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਬੁਰਰਾਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਇੱਕ ਹਾਸ਼ੀਏ ਨੂੰ ਛੱਡਿਆ ਜਾਂਦਾ ਹੈ; ਟੇਪ ਵਾਇਨਿੰਗ ਲਈ ਵਰਤੀ ਜਾਣ ਵਾਲੀ ਟੇਪ ਨੂੰ ਸਭ ਤੋਂ ਪਹਿਲਾਂ ਵਾਇਨਿੰਗ ਮੋਲਡਿੰਗ ਲਈ ਲੋੜੀਂਦੀ ਟੇਪ ਵਿੱਚ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ। ਫਿਰ ਟੇਪ ਦੀ ਵਰਤੋਂ ਸਿਲਾਈ, ਓਵਰਲੈਪਿੰਗ, ਰੀਵਾਇੰਡਿੰਗ ਅਤੇ ਇੱਕ ਖਾਸ ਵਿਆਸ ਵਾਲੀ ਟੇਪ ਰੀਲ ਵਿੱਚ ਰੋਲਿੰਗ ਕਰਕੇ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਨੂੰ ਵਿਵਸਥਿਤ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਲੈਮੀਨੇਟ ਦੀ ਗੁਣਵੱਤਾ ਲਈ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ. ਜੇਕਰ ਇਸ ਨੂੰ ਗਲਤ ਢੰਗ ਨਾਲ ਇਕੱਠਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਲੈਮੀਨੇਟ ਫਟ ਜਾਵੇਗਾ ਅਤੇ ਸਤ੍ਹਾ ਫੁੱਟ ਜਾਵੇਗੀ। ਇਸ ਲਈ, ਖਾਸ ਕਾਰਵਾਈਆਂ ਵਿੱਚ ਹੇਠਾਂ ਦਿੱਤੇ ਨੁਕਤਿਆਂ ਵੱਲ ਧਿਆਨ ਦਿੱਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ:
ਲੈਮੀਨੇਟਡ ਬੋਰਡ ਦੀ ਸਤਹ ਪਰਤ 'ਤੇ, ਸਤਹ ਟੇਪ ਦੀਆਂ 2 ਤੋਂ 3 ਸ਼ੀਟਾਂ ਹਰ ਪਾਸੇ ਰੱਖੀਆਂ ਜਾਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ, ਅਤੇ ਇਸਦੀ ਗੂੰਦ ਦੀ ਸਮੱਗਰੀ ਅਤੇ ਤਰਲਤਾ ਲਾਈਨਿੰਗ ਨਾਲੋਂ ਥੋੜ੍ਹੀ ਜ਼ਿਆਦਾ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ।
ਅਸਥਿਰ ਸਮੱਗਰੀ ਬਹੁਤ ਵੱਡੀ ਨਹੀਂ ਹੋਣੀ ਚਾਹੀਦੀ। ਜੇ ਅਸਥਿਰ ਸਮੱਗਰੀ ਬਹੁਤ ਵੱਡੀ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਵਰਤੋਂ ਤੋਂ ਪਹਿਲਾਂ ਸੁੱਕਣਾ ਚਾਹੀਦਾ ਹੈ; ਨਹੀਂ ਤਾਂ, ਉਤਪਾਦ ਦੀ ਬਿਜਲੀ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਅਤੇ ਤਾਪ ਪ੍ਰਤੀਰੋਧ ਪ੍ਰਭਾਵਿਤ ਹੋਣਗੇ, ਅਤੇ ਕੋਨੇ ਦੇ ਬੁਲਬੁਲੇ ਅਤੇ ਫਲੈਕਸ ਆਸਾਨੀ ਨਾਲ ਤਿਆਰ ਕੀਤੇ ਜਾਣਗੇ।
ਮਿਲਾਨ ਦੀ ਗਣਨਾ. ਦਬਾਈ ਗਈ ਪਲੇਟ ਦੀ ਮੋਟਾਈ ਨੂੰ ਸਹੀ ਬਣਾਉਣ ਲਈ, ਗੁਣਵੱਤਾ ਵਿਧੀ ਆਮ ਤੌਰ 'ਤੇ ਪਲੇਟ ਲਈ ਟੇਪ ਦੀ ਮਾਤਰਾ ਨਿਰਧਾਰਤ ਕਰਨ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ। ਹਰੇਕ ਬੋਰਡ ਲਈ ਲੋੜੀਂਦੀ ਟੇਪ (ਜਾਂ ਟੇਪ) ਸਮੱਗਰੀ ਦੀ ਗੁਣਵੱਤਾ ਲੈਮੀਨੇਟਡ ਬੋਰਡ ਦੀ ਮੋਟਾਈ, ਖੇਤਰ, ਘਣਤਾ ਅਤੇ ਬੋਰਡ ਦੇ ਬਾਅਦ ਕਿਨਾਰੇ ਨੂੰ ਕੱਟਣ ਦੀ ਦਰ ਨਾਲ ਸਬੰਧਤ ਹੈ।
2. ਗਰਮ ਦਬਾਉਣ ਦੀ ਪ੍ਰਕਿਰਿਆ
ਚਾਰਜਿੰਗ ਕਾਰ ਦੇ ਸੁਮੇਲ ਨੂੰ ਮਲਟੀ-ਲੇਅਰ ਪ੍ਰੈੱਸ ਦੀ ਹੌਟ ਪਲੇਟ ਦੇ ਮੱਧ ਵਿੱਚ ਧੱਕੋ, ਹੌਟ ਪਲੇਟ ਹੌਲੀ-ਹੌਲੀ ਵਧਦੀ ਹੈ, ਅਤੇ ਬੰਦ ਹੋਣ ਤੋਂ ਬਾਅਦ ਦਬਾਉਣ ਲਈ ਭਾਫ਼ ਵਿੱਚ ਦਬਾਅ ਪਾਉਂਦੀ ਹੈ।
ਦਬਾਉਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੀ ਕੁੰਜੀ ਪ੍ਰਕਿਰਿਆ ਦੇ ਮਾਪਦੰਡਾਂ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਨਾ ਹੈ, ਜਿਨ੍ਹਾਂ ਵਿੱਚੋਂ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਮਾਪਦੰਡ ਤਾਪਮਾਨ, ਦਬਾਅ ਅਤੇ ਸਮਾਂ ਹਨ। ਪ੍ਰੈਸ਼ਰ ਸਿਸਟਮ ਸਭ ਤੋਂ ਪਹਿਲਾਂ ਸਮੱਗਰੀ ਦੀ ਵਿਭਿੰਨਤਾ ਅਤੇ ਪ੍ਰਕਿਰਤੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ, ਅਤੇ ਦੂਜਾ ਉਤਪਾਦ ਦੀ ਮੋਟਾਈ, ਬੋਰਡ ਖੇਤਰ ਅਤੇ ਉਪਕਰਣ ਦੀਆਂ ਸਥਿਤੀਆਂ 'ਤੇ ਵਿਚਾਰ ਕਰਦਾ ਹੈ।
ਤਾਪਮਾਨ
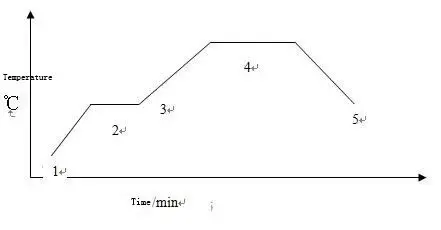
ਆਮ ਦਬਾਉਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੀ ਹੀਟਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ 5 ਪੜਾਵਾਂ ਵਿੱਚ ਵੰਡਿਆ ਜਾ ਸਕਦਾ ਹੈ
|
|
ਦਬਾਅ
ਦਬਾਅ ਦਾ ਕੰਮ ਅਸਥਿਰਤਾ ਦੇ ਭਾਫ਼ ਦੇ ਦਬਾਅ ਨੂੰ ਦੂਰ ਕਰਨਾ, ਬੰਧਨ ਰਾਲ ਦਾ ਪ੍ਰਵਾਹ ਬਣਾਉਣਾ, ਅਤੇ ਰਬੜ ਦੇ ਕੱਪੜੇ ਦੀਆਂ ਪਰਤਾਂ ਨੂੰ ਨਜ਼ਦੀਕੀ ਸੰਪਰਕ ਬਣਾਉਣਾ, ਅਤੇ ਪਲੇਟ ਨੂੰ ਠੰਡਾ ਹੋਣ 'ਤੇ ਵਿਗਾੜਨ ਤੋਂ ਰੋਕਣਾ ਹੈ।
ਮੋਲਡਿੰਗ ਪ੍ਰੈਸ਼ਰ ਦਾ ਆਕਾਰ ਰਾਲ ਦੀਆਂ ਠੀਕ ਕਰਨ ਵਾਲੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ਅਨੁਸਾਰ ਨਿਰਧਾਰਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਜੇ ਇਲਾਜ ਦੌਰਾਨ ਛੋਟੇ ਅਣੂ ਬਚ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਦਬਾਅ ਵੱਧ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ; ਜਦੋਂ ਰਾਲ ਦਾ ਠੀਕ ਕਰਨ ਦਾ ਤਾਪਮਾਨ ਉੱਚਾ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਮੋਲਡਿੰਗ ਦਾ ਦਬਾਅ ਉਸ ਅਨੁਸਾਰ ਵਧਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਮੋਲਡਿੰਗ ਪ੍ਰੈਸ਼ਰ ਦੇ ਆਕਾਰ ਨੂੰ ਵੀ ਕਾਰਕਾਂ ਜਿਵੇਂ ਕਿ ਉਤਪਾਦ ਦੀ ਮੋਟਾਈ, ਟੇਪ ਦੀ ਰਬੜ ਦੀ ਸਮਗਰੀ ਅਤੇ ਹੀਟਿੰਗ ਦਰ 'ਤੇ ਵਿਚਾਰ ਕਰਨ ਦੀ ਜ਼ਰੂਰਤ ਹੁੰਦੀ ਹੈ।
|
ਬੋਰਡ ਦਾ ਨਾਮ ਪ੍ਰਕਿਰਿਆ ਦੇ ਪੈਰਾਮੀਟਰ |
3230 ਫੇਨੋਲਿਕ ਰਾਲ ਬੋਰਡ |
ਫੀਨੋਲਿਕ ਸੋਧਿਆ ਡਿਫੇਨਾਇਲ ਈਥਰ ਬੋਰਡ |
|||
|
ਦਬਾਉਣ ਦੀ ਪ੍ਰਕਿਰਿਆ |
ਦਬਾਅ ਦਾ ਸਮਾਂ |
(110~120) °C,6MPa,15 ਮਿੰਟ |
80°C, (7~9) MPa |
(130~150) °C, 3MPa, (30~50) ਮਿੰਟ |
(110~120) °C, 6MPa, 15 ਮਿੰਟ |
|
ਮੋਲਡਿੰਗ ਦਾ ਤਾਪਮਾਨ ਅਤੇ ਦਬਾਅ |
160°C, 6MPa |
160℃, ਦਬਾਅ ਰੱਖਣ |
160°C, 6MPa |
160°C, 6MPa |
|
|
ਹੋਲਡਿੰਗ ਟਾਈਮ |
5~8 ਮਿੰਟ/ਮਿ.ਮੀ |
8 ਮਿੰਟ/ਮਿ.ਮੀ |
5~8 ਮਿੰਟ/ਮਿ.ਮੀ |
5~8 ਮਿੰਟ/ਮਿ.ਮੀ |
|
|
ਡੈਮੋਲਡ |
ਕਮਰੇ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਡਿਮੋਲਡਿੰਗ |
ਕਮਰੇ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਡਿਮੋਲਡਿੰਗ |
ਕਮਰੇ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਡਿਮੋਲਡਿੰਗ |
ਕਮਰੇ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਡਿਮੋਲਡਿੰਗ |
|
ਟਾਈਮਿੰਗ
ਪ੍ਰੀਹੀਟਿੰਗ ਦੀ ਸ਼ੁਰੂਆਤ ਤੋਂ ਲੈ ਕੇ ਉਤਪਾਦ ਨੂੰ ਬਾਹਰ ਕੱਢਣ ਤੱਕ ਦਬਾਉਣ ਦਾ ਸਮਾਂ ਹੈ। ਇਹ ਪ੍ਰੀ-ਪ੍ਰੈਸਿੰਗ, ਗਰਮ ਦਬਾਉਣ ਅਤੇ ਠੰਢਾ ਹੋਣ ਦੇ ਸਮੇਂ ਦਾ ਜੋੜ ਹੈ। ਦਬਾਉਣ ਦਾ ਸਮਾਂ ਰਾਲ ਦੀ ਠੀਕ ਕਰਨ ਦੀ ਗਤੀ, ਲੈਮੀਨੇਟ ਦੀ ਮੋਟਾਈ ਅਤੇ ਦਬਾਉਣ ਦੇ ਤਾਪਮਾਨ ਨਾਲ ਸਬੰਧਤ ਹੈ। ਕੀ ਇਹ ਪੂਰੀ ਤਰ੍ਹਾਂ ਠੀਕ ਹੋ ਗਿਆ ਹੈ ਇਸਦਾ ਆਧਾਰ ਹੈ.
ਪ੍ਰੀ-ਪ੍ਰੈਸਿੰਗ ਸਮਾਂ ਟੇਪ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਜੇਕਰ ਟੇਪ ਵਿੱਚ ਉੱਚ ਅਘੁਲਣਸ਼ੀਲ ਰਾਲ ਸਮੱਗਰੀ ਅਤੇ ਘੱਟ ਅਸਥਿਰ ਸਮੱਗਰੀ ਹੈ, ਤਾਂ ਪ੍ਰੀ-ਪ੍ਰੈਸਿੰਗ ਸਮਾਂ ਛੋਟਾ ਹੋਵੇਗਾ, ਅਤੇ ਇਸਦੇ ਉਲਟ। ਗਰਮ ਦਬਾਉਣ ਦਾ ਸਮਾਂ ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਹੈ ਕਿ ਟੇਪ ਵਿਚਲਾ ਰਾਲ ਪੂਰੀ ਤਰ੍ਹਾਂ ਠੀਕ ਹੋ ਗਿਆ ਹੈ। ਜੇ ਇਹ ਬਹੁਤ ਛੋਟਾ ਹੈ, ਤਾਂ ਰਾਲ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਠੀਕ ਨਹੀਂ ਕੀਤਾ ਜਾਵੇਗਾ, ਅਤੇ ਜੇ ਇਹ ਬਹੁਤ ਲੰਮਾ ਹੈ, ਤਾਂ ਉਤਪਾਦ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਘੱਟ ਜਾਵੇਗੀ, ਜਿਸ ਨੂੰ ਵਾਰ-ਵਾਰ ਅਜ਼ਮਾਇਸ਼ਾਂ ਦੁਆਰਾ ਨਿਰਧਾਰਤ ਕਰਨ ਦੀ ਲੋੜ ਹੈ। ਕੂਲਿੰਗ ਸਮਾਂ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਆਖਰੀ ਲਿੰਕ ਹੈ। ਜੇ ਠੰਢਾ ਹੋਣ ਦਾ ਸਮਾਂ ਬਹੁਤ ਛੋਟਾ ਹੈ, ਤਾਂ ਇਹ ਆਸਾਨੀ ਨਾਲ ਉਤਪਾਦ ਨੂੰ ਫਟਣ ਅਤੇ ਚੀਰ ਦੇਵੇਗਾ; ਜੇ ਇਹ ਬਹੁਤ ਲੰਬਾ ਹੈ, ਤਾਂ ਇਹ ਉਤਪਾਦਨ ਕੁਸ਼ਲਤਾ ਨੂੰ ਘਟਾ ਦੇਵੇਗਾ।
1. ਕੂਲਿੰਗ ਡੀਮੋਲਡਿੰਗ
ਗਰਮੀ ਦੀ ਸੰਭਾਲ ਖਤਮ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਗਰਮੀ ਦੇ ਸਰੋਤ ਨੂੰ ਬੰਦ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਤਾਪਮਾਨ ਨੂੰ ਕੁਦਰਤੀ ਤੌਰ 'ਤੇ ਜਾਂ ਠੰਡੀ ਹਵਾ, ਠੰਡੇ ਪਾਣੀ ਆਦਿ ਨਾਲ ਠੰਡਾ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਪਰ ਦਬਾਅ ਨੂੰ ਬਹੁਤ ਜਲਦੀ ਘੱਟ ਨਹੀਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਹੀਂ ਤਾਂ ਉਤਪਾਦ ਦੀ ਸਤਹ ਛਾਲੇ ਜ ਵਿਗੜਿਆ ਹੋਣਾ. ਡਿਮੋਲਡਿੰਗ ਦਾ ਤਾਪਮਾਨ ਆਮ ਤੌਰ 'ਤੇ 60 ਡਿਗਰੀ ਸੈਲਸੀਅਸ ਤੋਂ ਘੱਟ ਹੁੰਦਾ ਹੈ।
2. ਪੋਸਟ-ਪ੍ਰੋਸੈਸਿੰਗ
ਪੋਸਟ-ਟਰੀਟਮੈਂਟ ਦਾ ਉਦੇਸ਼ ਰੇਜ਼ਿਨ ਨੂੰ ਉਦੋਂ ਤੱਕ ਠੀਕ ਕਰਨਾ ਹੈ ਜਦੋਂ ਤੱਕ ਇਹ ਪੂਰੀ ਤਰ੍ਹਾਂ ਠੀਕ ਨਹੀਂ ਹੋ ਜਾਂਦਾ, ਜਦੋਂ ਕਿ ਉਤਪਾਦ ਵਿੱਚ ਤਣਾਅ ਨੂੰ ਅੰਸ਼ਕ ਤੌਰ 'ਤੇ ਖਤਮ ਕਰਨਾ ਅਤੇ ਉਤਪਾਦ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਵਿੱਚ ਸੁਧਾਰ ਕਰਨਾ। epoxy ਬੋਰਡ ਅਤੇ epoxy phenolic ਬੋਰਡ ਦਾ ਪੋਸਟ-ਟਰੀਟਮੈਂਟ 120-150 ° C ਦੇ ਤਾਪਮਾਨ ਵਾਲੇ ਵਾਤਾਵਰਣ ਵਿੱਚ 120-130 ਮਿੰਟ ਹੈ, ਜੋ ਉਤਪਾਦ ਦੀਆਂ ਮਕੈਨੀਕਲ ਅਤੇ ਇਲੈਕਟ੍ਰੀਕਲ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਵਿੱਚ ਸੁਧਾਰ ਕਰ ਸਕਦਾ ਹੈ।